Oltre il deprezzamento contabile: la modellazione dinamica della vita utile tecnica negli investimenti industriali
Un approccio tecnico-decisionale per valutare l'usura reale dei cespiti, superando la rigidità degli ammortamenti fiscali per una gestione consapevole del parco macchine.
Introduzione alla vita utile dinamica
Nel contesto industriale contemporaneo, confondere l'ammortamento fiscale con la vita utile tecnica è un errore strategico che può costare milioni di euro in termini di inefficienza operativa e mancate opportunità di investimento. Un perito industriale analizza la macchina non come una voce di bilancio, ma come un organismo complesso la cui integrità funzionale decade secondo variabili non lineari. Comprendere la differenza tra la 'vita economica stimata' (fissata dalle tabelle ministeriali) e la 'vita utile operativa residua' è il primo passo per trasformare l'ufficio tecnico in un centro di profitto e di controllo del rischio.
Parametri tecnici: l'analisi dei componenti critici
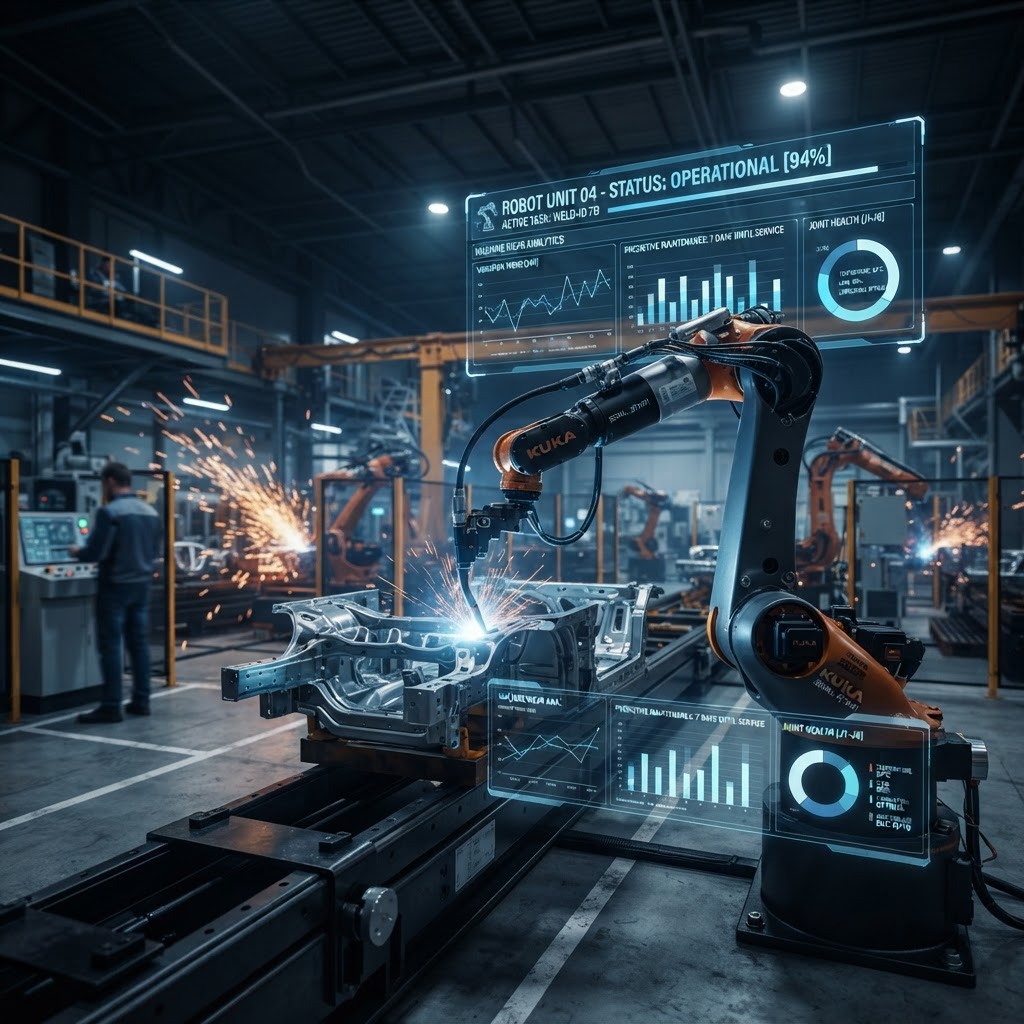
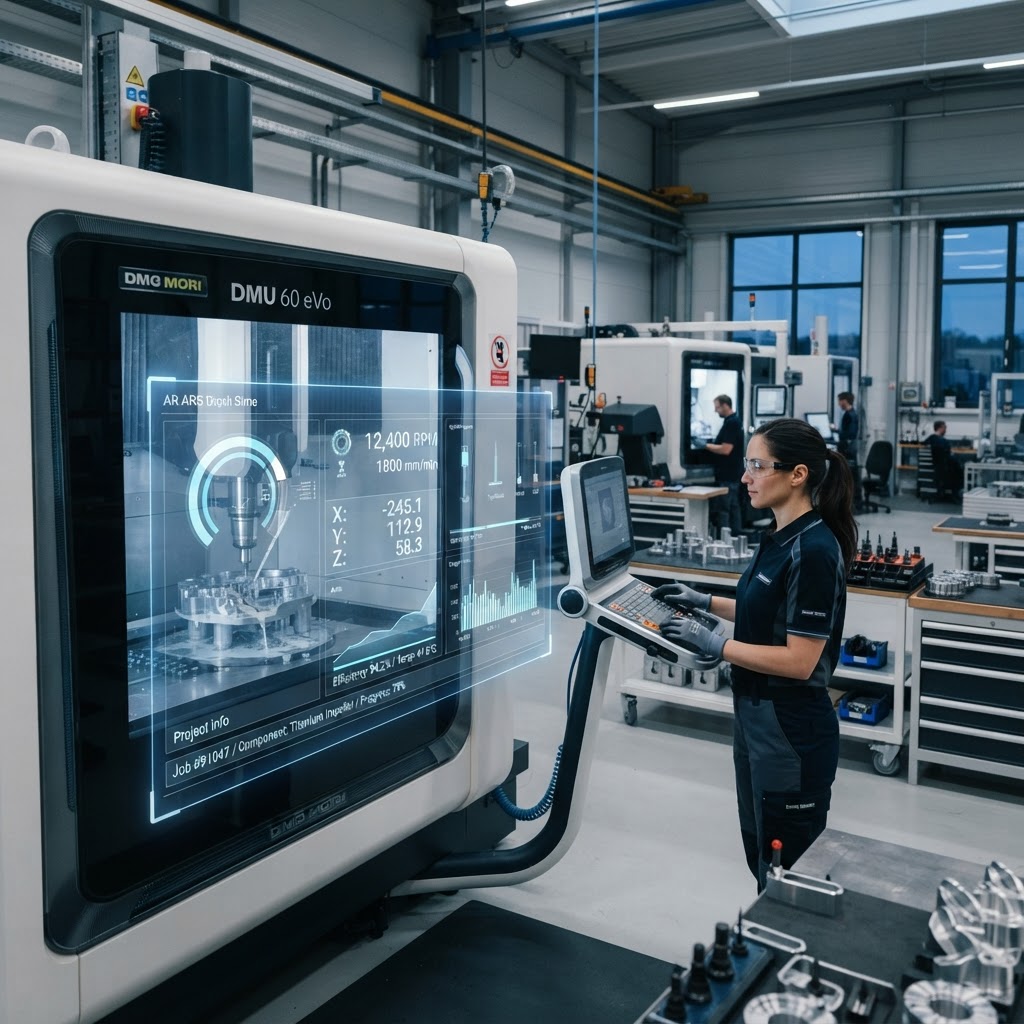
La vita utile di un macchinario complesso (si pensi a un centro di lavoro a 5 assi o a una linea di assemblaggio robotizzata) non è un numero monolitico. Essa è la risultante di una catena di resilienza in cui il componente più debole definisce la soglia di obsolescenza funzionale. I parametri tecnici da monitorare non si limitano alle ore di accensione del PLC, ma devono includere:
- Fattore di Carico Dinamico: Operare costantemente al 90% della capacità nominale accorcia esponenzialmente la vita di cuscinetti, mandrini e guide lineari rispetto a un utilizzo al 60%.
- Ciclo di vita dei componenti elettronici: Mentre la carpenteria metallica può durare decenni, le schede elettroniche e gli azionamenti soffrono di una vita utile tecnologica che si attesta mediamente sui 10-12 anni, spesso a causa della fine del supporto del produttore (obsolescenza programmata dei ricambi).
- Precisione volumetrica residua: Il parametro più critico per la produzione di alta precisione. Quando le derive termiche e le usure meccaniche superano le tolleranze di processo, la macchina ha terminato la sua vita utile 'utile', indipendentemente da quanto sia esteticamente ben conservata.
Il ruolo centrale dell'intensità di utilizzo
È fondamentale scardinare il concetto che 10.000 ore di lavoro siano sempre equivalenti. Le ore lavorate in regime di tre turni (h24) determinano uno stress termico continuo che non permette il rilassamento delle tensioni metalliche, accelerando i fenomeni di fatica. Al contrario, un utilizzo intermittente con frequenti cicli di accensione e spegnimento può essere altrettanto nocivo per i sistemi di lubrificazione e per le componenti pneumatiche. Per una valutazione corretta, consiglio sempre l'adozione di un 'indice di severità operativa' (ISO), calcolato ponderando le ore di lavoro per l'intensità del carico termico e meccanico registrato dal sistema di monitoraggio (IoT o MES).
Manutenzione: la leva strategica per dilatare il ciclo di vita
La manutenzione non è un costo, ma un intervento di ingegneria finanziaria finalizzato a spostare in avanti la data di sostituzione dell'asset. La transizione dalla manutenzione preventiva (basata sul tempo) alla manutenzione predittiva (basata sulle condizioni reali) permette di individuare i 'punti di flesso' della curva di usura. Un registro di manutenzione rigoroso, firmato da tecnici certificati, non solo garantisce il mantenimento delle performance, ma incrementa esponenzialmente il valore di rivendita del macchinario sul mercato dell'usato professionale. Un asset ben tracciato è un asset che mantiene un rating elevato anche dopo il primo decennio di vita.
Approccio strategico alla decisione di investimento
Quando il costo della manutenzione straordinaria annua (sommando ricambi, manodopera e fermo macchina) supera il 15-20% del valore di mercato attuale dell'asset, ci troviamo di fronte alla 'zona di criticità economica'. In questa fase, il perito deve proporre alla direzione tre scenari decisionali:
- Sostituzione completa (CapEx): Quando il salto tecnologico verso l'Industria 4.0/5.0 offre un vantaggio competitivo in termini di produttività e risparmio energetico che rientra nell'investimento in meno di 36 mesi.
- Revisione completa (Retrofit): Quando la struttura portante della macchina è eccellente e il limite è dato esclusivamente dall'elettronica o dal software. In questo caso, il ripristino delle geometrie originali può raddoppiare la vita utile residua con una frazione dell'investimento iniziale.
- Dismissione programmata: Quando l'asset è giunto al termine naturale della sua vita tecnica ed è possibile recuperare valore solo attraverso la vendita sul mercato dei pezzi di ricambio o come metallo nobile.
Consigli pratici per il CFO e il Plant Manager
- Audit annuale indipendente: Commissionare ogni anno una perizia tecnica di verifica dello stato di conservazione. Non basta il registro interno; una perizia esterna fornisce la prova oggettiva del valore residuo agli istituti di credito.
- Correlazione OEE-Vita Utile: Monitorare costantemente l'OEE (Overall Equipment Effectiveness). Un calo costante del parametro, nonostante la manutenzione, è il segnale inequivocabile che il macchinario è arrivato alla fine della propria vita economica ottimale.
- Gestione del 'know-how' di ricambio: Non attendere la rottura. Identificare i componenti critici a 'fine vita di supporto' entro il decimo anno e pianificare la sostituzione o l'accantonamento di ricambi originali (o rigenerati) prima che il mercato diventi proibitivo.
In conclusione, la gestione della vita utile è un esercizio di lungimiranza. Solo integrando i dati tecnici di campo con una rigorosa visione finanziaria, è possibile evitare di trasformare i propri asset da motori di crescita in zavorre operative. Il valore di un macchinario non risiede nel suo prezzo d'acquisto, ma nella sua capacità residua di generare valore aggiunto in modo costante, sicuro e conforme agli standard qualitativi richiesti dal mercato.